

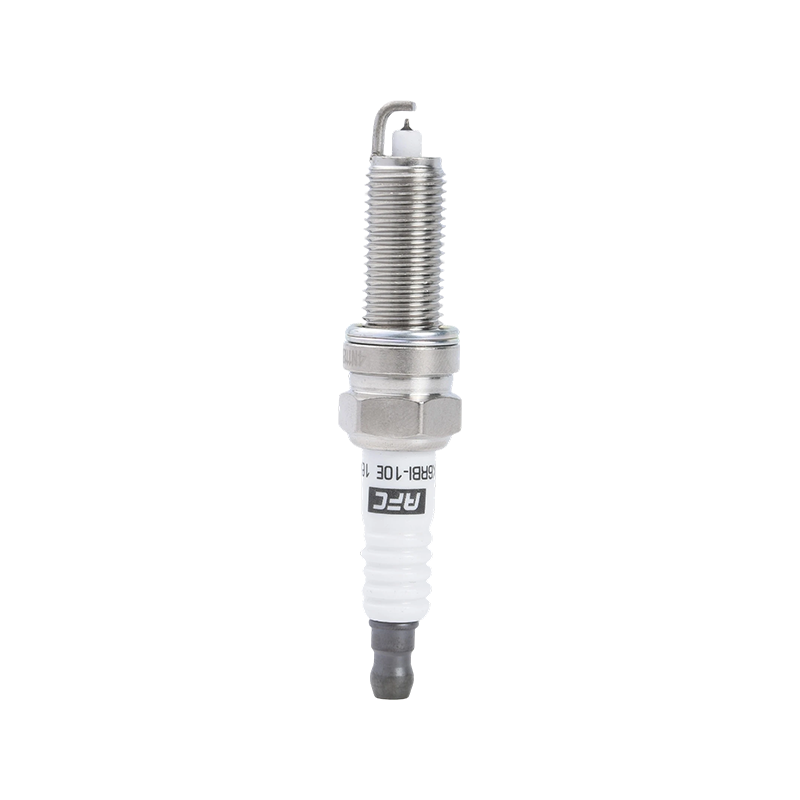
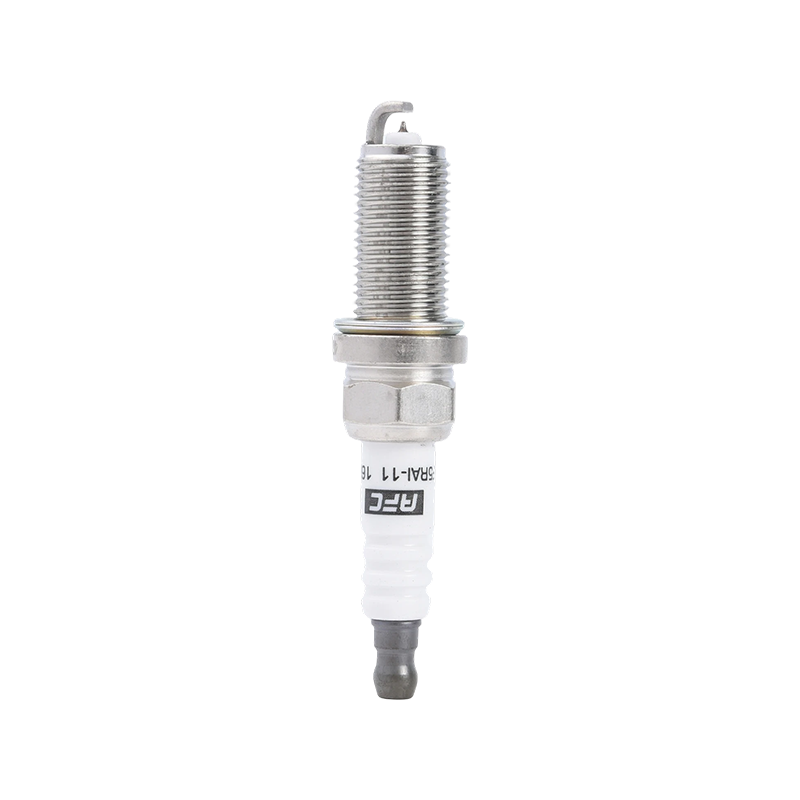
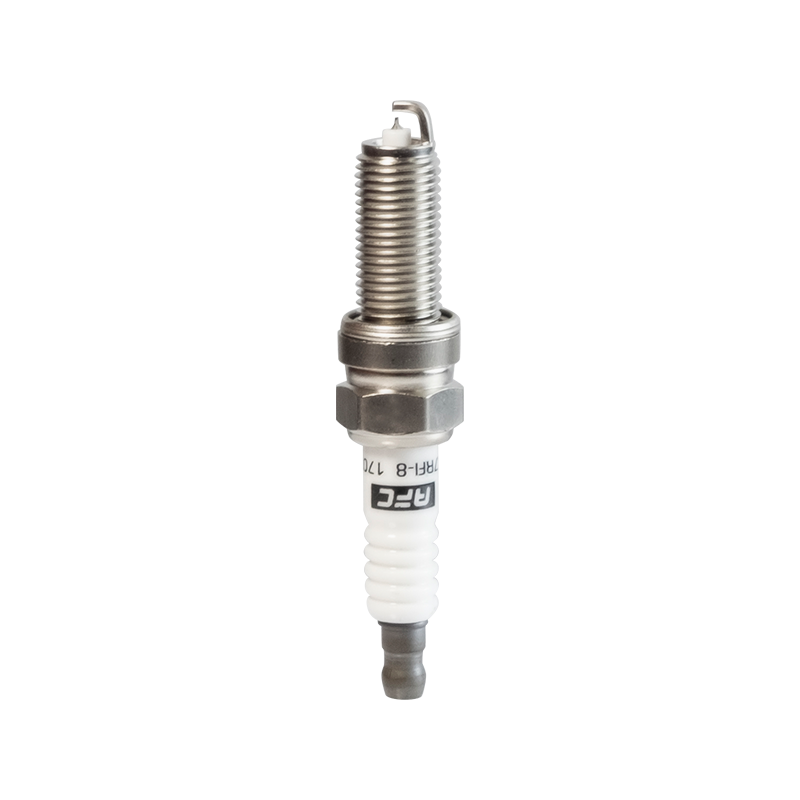
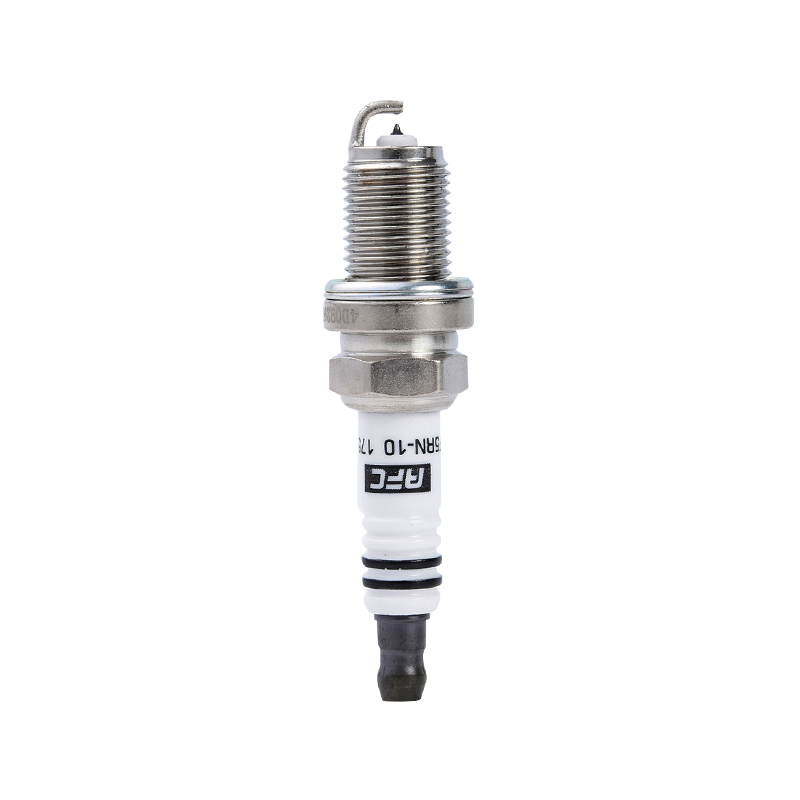
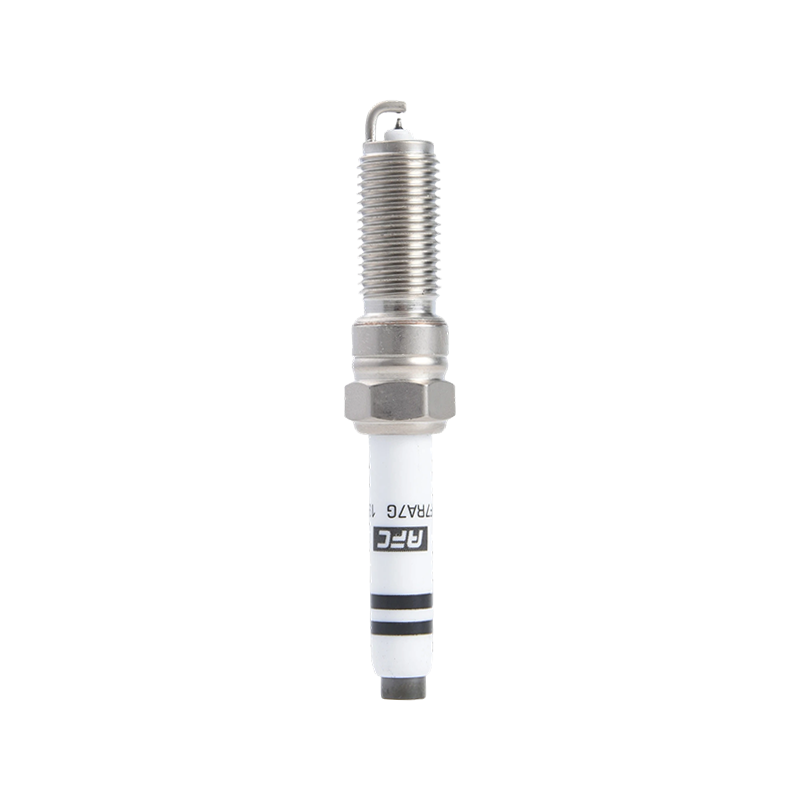
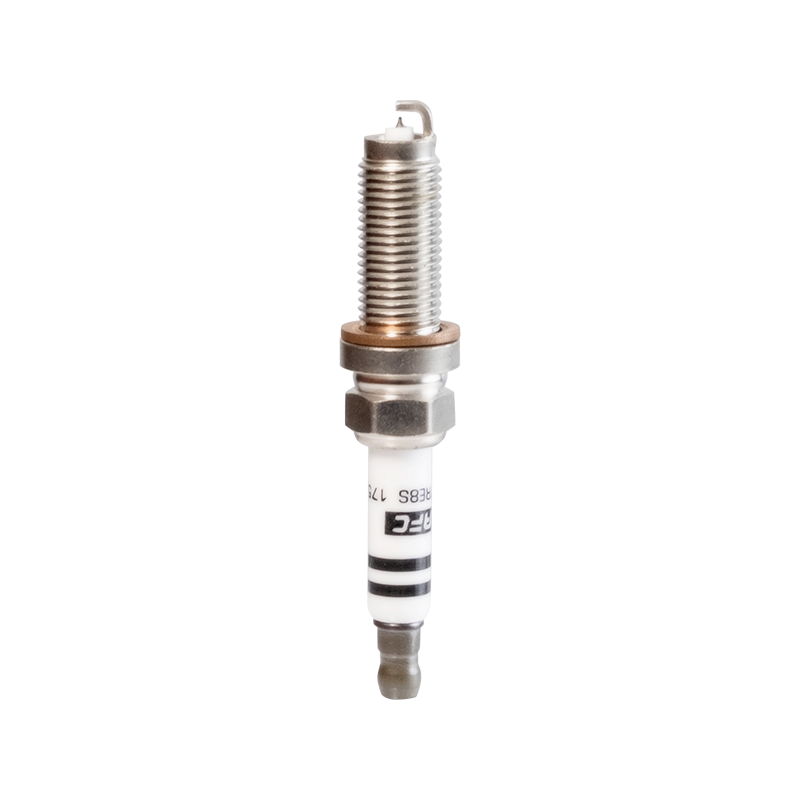
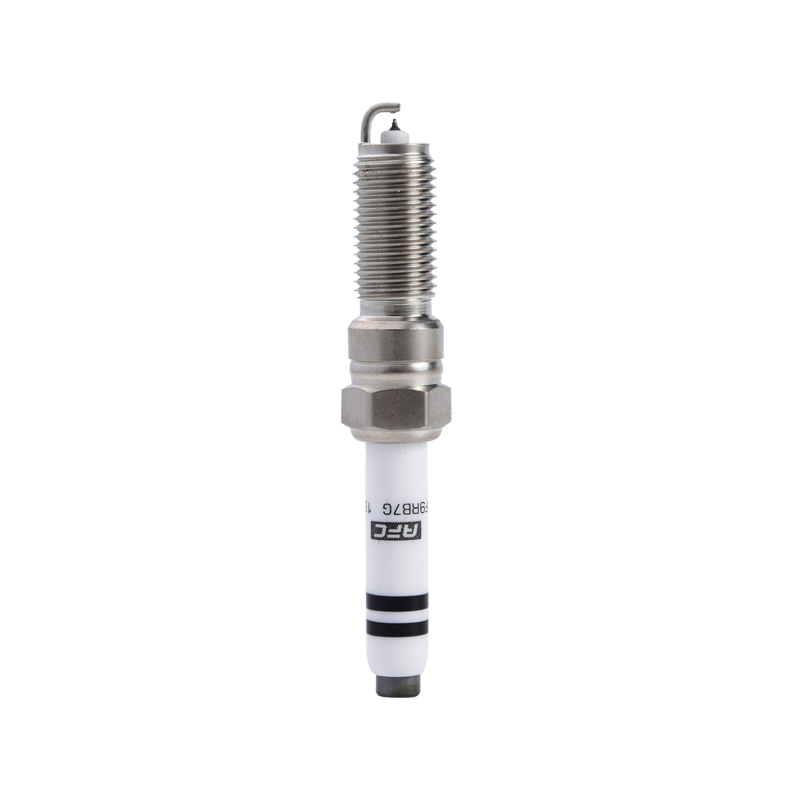
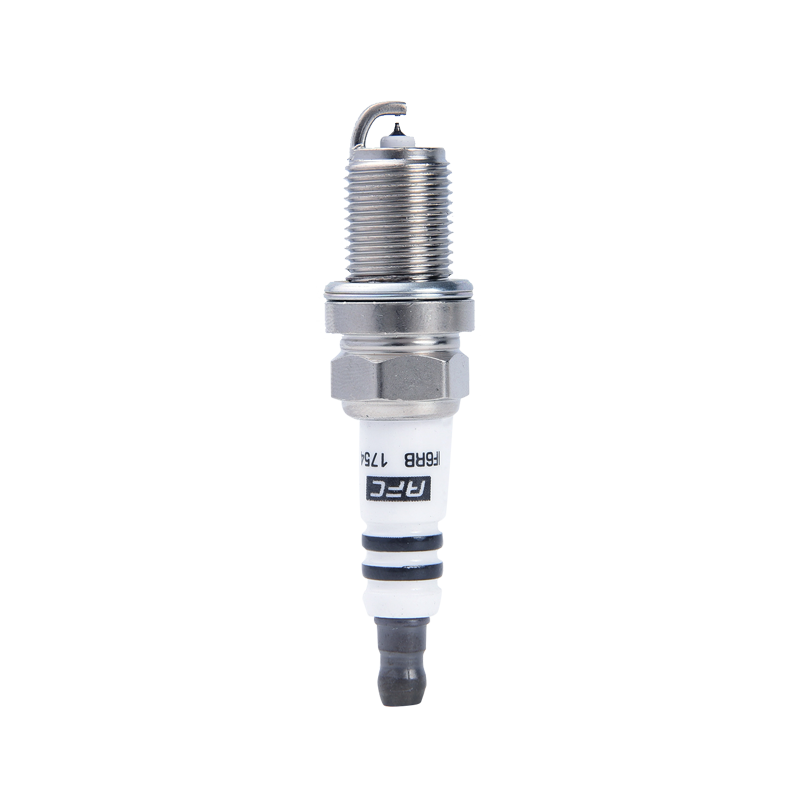
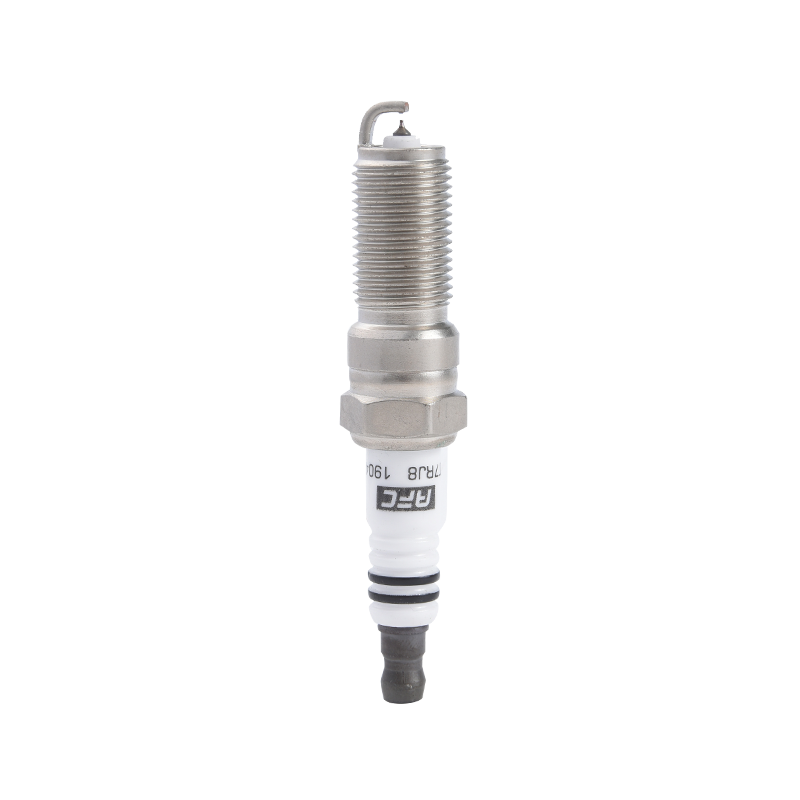
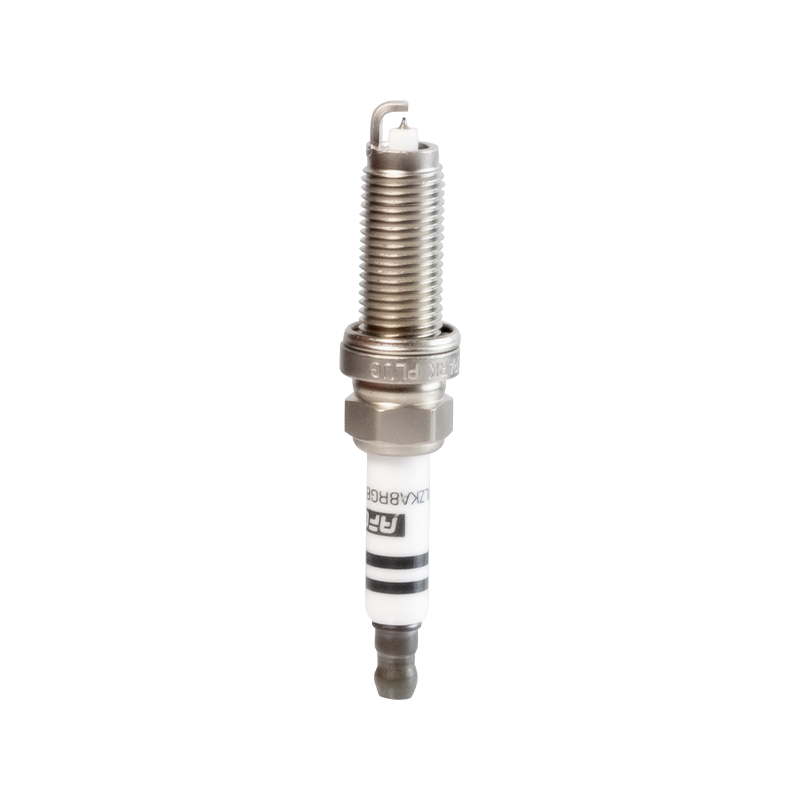
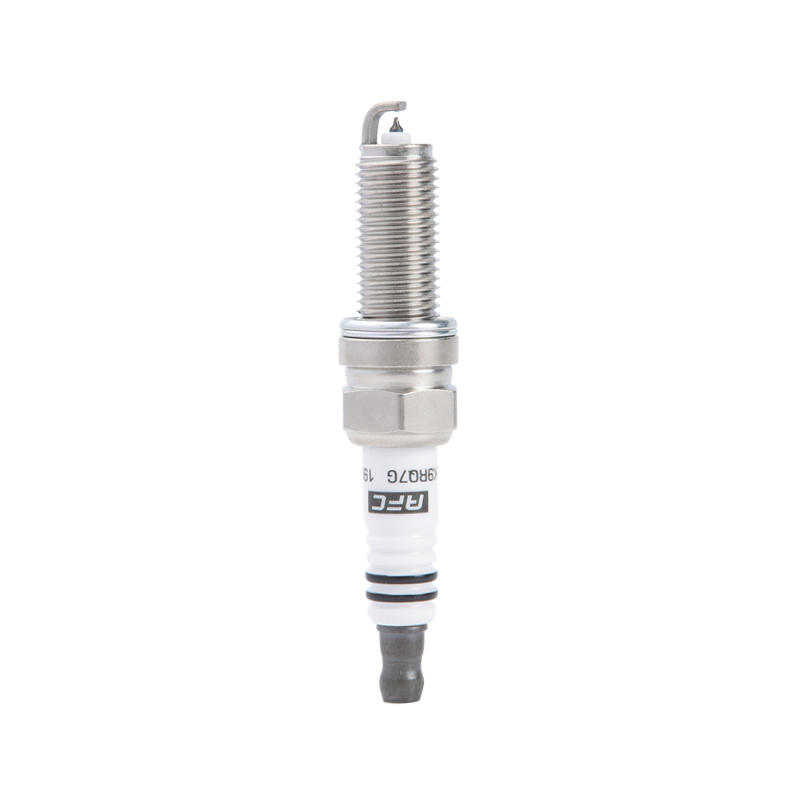
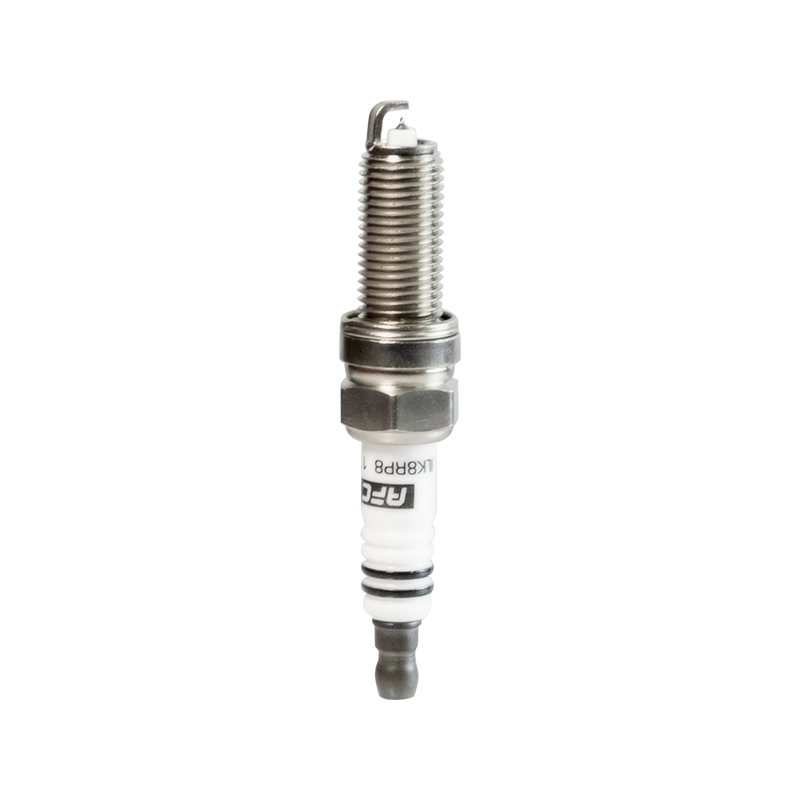

اكتسبت السيارات الكورية - من سيارات السيدان المدمجة إلى سيارات الدفع الرباعي المزودة بشاحن توربيني - سمعة عالمية بسبب التحمل الهندسي الصارم ومتطلبات الإشعال الصعبة. ال شمعة إشعال الإيريديوم للسيارات الكورية أصبحت الإجابة الدقيقة على تلك المطالب: مكون تم تصميمه حول قطب كهربائي مركزي من الإيريديوم فائق الدقة يحافظ على الاحتراق المتسق عبر مجموعات نقل الحركة الكورية عالية دورة في الدقيقة. على عكس البدائل التقليدية من النحاس أو البلاتين، توفر المقابس ذات الرؤوس الإيريديوم شرارة أكثر وضوحًا وتركيزًا يحددها مهندسو تصنيع المعدات الأصلية الكوريون بشكل متزايد من المصنع - مما يجعل قطاع ما بعد البيع وقطاع إيريديوم OEM واحدًا من أسرع المجالات المتخصصة حركة في صناعة شمعات الإشعال العالمية.
لماذا تدفع المحركات الكورية شمعات الإشعال إلى أقصى الحدود؟
تشترك مجموعات نقل الحركة الكورية الحديثة - وحدات GDI المزودة بشاحن توربيني، والهجينة بدورة أتكينسون، والسيارات الرباعية عالية الضغط ذات الاستنشاق الطبيعي - في سمة واحدة: إنها تضغط على نظام الإشعال بشكل أقوى من تصميمات المحركات القديمة. من الممكن أن يتجاوز ضغط الأسطوانات في المحركات الكورية المزودة بشاحن توربيني 200 بار أثناء الاحتراق، وهي حالة تؤدي إلى تجريد مادة القطب الكهربائي بشكل أسرع من المقابس التقليدية.
تقع نقطة انصهار الإيريديوم عند 2,446 درجة مئوية - أعلى بحوالي 700 درجة مئوية من البلاتين - وهذا هو السبب في أن المادة تنجو من هذه الظروف مع الحد الأدنى من تآكل الأقطاب الكهربائية. والنتيجة هي الحفاظ على طاقة شرارة مستقرة خلال فترات الخدمة التي يحددها صانعو السيارات الكوريون غالبًا 60.000-100.000 كم بالنسبة لسدادات الإيريديوم، مقابل 30.000-40.000 كم لمكافئات النحاس.
مقارنة نقطة انصهار المواد الكهربائية (درجة مئوية)
المعلمات التقنية الرئيسية لمقابس الإيريديوم ذات التركيب الكوري
ليس كل قابس إيريديوم يناسب كل محرك كوري. يجب أن تتطابق خطوة الخيط، والوصول، ونطاق الحرارة، وهندسة القطب الكهربائي مع تصميم رأس الأسطوانة بدقة. فيما يلي معلمات المواصفات الأكثر شيوعًا التي يجب على المشترين والميكانيكيين التحقق منها قبل التثبيت.
| المعلمة | النطاق النموذجي (OEM الكوري) | ملاحظات |
|---|---|---|
| حجم الخيط | م12 × 1.25 / م14 × 1.25 | M14 هو السائد في محركات GDI |
| وصول الموضوع | 19 ملم / 26.5 ملم | تأكيد لكل متغير المحرك |
| إيريديوم Electrode Diameter | 0.6 ملم – 0.8 ملم | طرف أدق = جهد أقل مطلوب |
| نطاق الحرارة | 5 - 7 (يختلف حسب نطاق العلامة التجارية) | تميل المحركات ذات الشاحن التوربيني إلى البرودة |
| إعداد الفجوة | 0.7 ملم – 1.1 ملم | محددة مسبقًا من المصنع؛ لا تقم بإعادة فجوة نصائح الإيريديوم |
| الفاصل الزمني للخدمة | 60,000 – 100,000 كم | يختلف حسب ظروف القيادة |
هناك قاعدة واحدة يتجاهلها معظم الميكانيكيين: لا تقم أبدًا بإعادة فجوة قابس الإيريديوم
ينكسر طرف الإيريديوم الناعم - الذي يبلغ قطره في الغالب 0.6 مم فقط - تحت الضغط الميكانيكي لأداة الفجوة. تصل المقابس المحددة مسبقًا. يمكن أن يؤدي ضبط الفجوة حتى بمقدار 0.1 مم بطريقة خاطئة إلى تقطيع القطب وإدخال شظايا معدنية إلى غرفة الاحتراق.
المحركات الكورية ذات الشاحن التوربيني: مشكلة اشتعال خاصة
قدمت محركات GDI ذات الشاحن التوربيني الموجودة في سيارات الكروس أوفر الكورية وسيارات السيدان عالية الأداء تحديًا مركبًا للإشعال: شحنة السحب المعززة بالإضافة إلى الحقن المباشر للوقود يعني خليط وقود الهواء أصغر حجمًا وأكثر كثافة والذي يتطلب طاقة اشتعال أعلى لإطلاق النار بشكل موثوق. يبدأ البرد عند درجات حرارة محيطة منخفضة مما يزيد من صعوبة الأمر.
NINGBO ZHONGXUAN ELECTRONIC TECHNOLOGY CO., LTD أمضت سنوات في تطوير تقنية شمعة الإشعال الخاصة المزودة بشاحن توربيني خصيصًا لمعالجة هذه الظروف. تركز هندستهم على الحفاظ على تكوين قوس مستقر تحت ضغوط مرتفعة للأسطوانة مع مقاومة تلوث الرواسب التي تولدها محركات الحقن المباشر ذات الشاحن التوربيني بسهولة أكبر من نظيراتها التي يتم حقنها في المنفذ.
إيريديوم مقابل المكونات النحاسية: رادار الأداء
التصنيع الذي يدعم المطالبات
في صناعة شمعات الإشعال، غالبًا ما تكون الفجوة بين ورقة المواصفات وما يخرج فعليًا من خط الإنتاج أكثر أهمية من المواصفات نفسها. NINGBO ZHONGXUAN ELECTRONIC TECHNOLOGY CO., LTD تدير ورشة عمل قياسية تتجاوز 12000 متر مربع مع العديد من خطوط الإنتاج الأوتوماتيكية بالكامل - وهو مقياس يسمح بالتحكم في العملية بشكل محكم بما يكفي للحفاظ على التفاوتات التي تقل عن المليمتر والتي يتطلبها عمل قطب الإيريديوم.
اعتمادهم على تكنولوجيا الختم البارد اليابانية الناضجة وعمليات الجلفنة جديرة بالملاحظة في سياق تجهيز السيارات الكورية: لقد استمدت الشركات المصنعة الأصلية الكورية تاريخيًا بشكل كبير من معايير عمليات التصنيع اليابانية، لذا فإن المقابس المنتجة بنظام عملية مماثل تميل إلى الاندماج بشكل أكثر موثوقية في أنظمة الإشعال الخاصة بتلك المركبات. كما يحمي الغلاف المطلي بالنيكل أيضًا من تآكل الخيوط الذي يواجهه عادةً أصحاب السيارات الكورية في المناخات الشمالية عند تغيير القابس لمسافات طويلة.
حجم ورشة الإنتاج: سياق الصناعة (متر مربع)
قدرات المعالجة التي تترجم مباشرة إلى جودة المنتج
- تقلل خطوط الإنتاج الأوتوماتيكية بالكامل من تباين التعامل البشري مع اللحام بطرف الإيريديوم - وهي خطوة التجميع الأكثر عرضة للفشل
- تقنية الختم البارد المستعارة من تقاليد المعالجة اليابانية تضمن بقاء الوصلة الخزفية من العازل إلى الغلاف محكمة الغلق أثناء التدوير الحراري
- النيكل plating on the shell delivers corrosion resistance appropriate for Korean car service intervals of 60,000 km and beyond
- تسمح الخطوط التلقائية المتعددة الكاملة بحجم إخراج متسق - وهو أمر بالغ الأهمية لعلاقات التوريد من فئة OEM
تآكل القطب على مدى عمر الخدمة: الإيريديوم مقابل التقليدي
تآكل القطب هو وضع التحلل الأساسي في جميع شمعات الإشعال. مع تآكل القطب الكهربائي المركزي، يزداد الجهد المطلوب لتشغيل القابس، مما يؤدي إلى حدوث اختلالات وتشغيل صعب. يوضح الرسم البياني أدناه مسار التآكل النسبي على مدى عمر الخدمة الذي يبلغ 100000 كيلومتر.
معدل نمو فجوة القطب الكهربائي - مقارنة الاتجاه بناءً على معدلات تآكل المواد المنشورة لكل نوع قطب كهربائي.